Domů / Blog / Novinky z oboru / Odvětví vytlačování hliníku: Proces, aplikace a jak si vybrat dodavatele
Novinky z oboru


Odvětví vytlačování hliníku již není jen o protlačování horkého kovu matricí. Nejspolehlivější dodavatelské řetězce sdílejí jednu charakteristiku: jeden partner, který řídí návrh formy, vytlačování, tepelné zpracování, povrchovou úpravu a konečné obrábění. Pro kupujícího to snižuje toleranční stohování a zkracuje dobu kvalifikace. Praktický závěr je jednoduchý: při porovnávání dodavatelů hodnotit celou výrobní smyčku, nejen velikost vytlačovacího lisu.
Klíčový závěr: Dejte přinejmenším stejnou váhu na následné schopnosti jako na tonáž lisu. Vlastní výroba zápustek, stárnoucí pece a CNC obrábění jsou často tím, co mění extrudovaný profil na komponent připravený k výrobě.
Ve svém jádru je vytlačování hliníku procesem tváření za tepla. Předehřátý předvalek je protlačován průvlakem pod vysokým tlakem, čímž vzniká souvislý profil s pevným průřezem. Průmyslová konkurenceschopnost však závisí na tom, co se kolem tohoto kroku stane. Dodavatel, který nemůže řídit celý tepelný cyklus, bude mít potíže s poskytováním konzistentní rozměrové přesnosti a mechanických vlastností.
Každá fáze je potenciálním zdrojem variací. Například teplota formy mění kvalitu povrchu, rychlost kalení ovlivňuje tvrdost a doba stárnutí určuje rozdíl mezi měkkým profilem T5 a tvrdším profilem T6. Mnoho inženýrů vybírá slitinu na papíře, ale později zjistí, že řízení procesu dodavatele má větší vliv na skutečné chování součástí.
Pro rámy používané v montážních linkách a systémech manipulace s materiálem potřebují inženýři jen zřídka exotické slitiny. Potřebují rovné, rozměrově konzistentní řezy. To je důvod, proč se mnoho specifikátorů standardizuje průmyslové hliníkové vytlačované profily vyrábí se v úzkých tolerancích a je k dispozici v řadě standardních velikostí.
 Dodavatelé průmyslových hliníkových profilů, továrna na zakázku Jako dodavatelé průmyslových hliníkových profilů a továrna na průmyslové hliníkové profily v Číně nabízí společnost Jianbang zakázkovou v... Zobrazit produkt →
Datové listy uvádějí pevnost a tažnost, ale neuvádějí, jak se slitina chová během svařování, eloxování nebo ohýbání. Níže uvedená tabulka porovnává běžné vytlačované slitiny používané v průmyslu vytlačování hliníku s typickými rozsahy meze kluzu.
V praxi není slitina s vyšší pevností vždy nejlepší volbou. Pokud musí být profil zakřivený nebo eloxovaný, střední slitina, jako je 6063, může poskytnout lepší povrch a nižší celkové náklady.
Poptávka napříč odvětvími vytlačování hliníku se soustřeďuje ve stavebnictví, automobilovém průmyslu a nové energetice. Konstrukce zůstává největším segmentem, protože obvodové pláště, okenní rámy a konstrukční části závisí na extrudovaném hliníku. Automobilový průmysl a nová energetika se staly nejrychleji rostoucími oblastmi, protože výrobci přecházejí na lehké konstrukce.
Akumulace energie je obzvláště zajímavá aplikace, protože rámy bateriových sad kombinují tenké stěny, vysokou tuhost a úzké montážní tolerance. Mnoho výrobců nyní spoléhá na hliníkové profily pro akumulátorové baterie splnit jak strukturální, tak tepelné cíle.
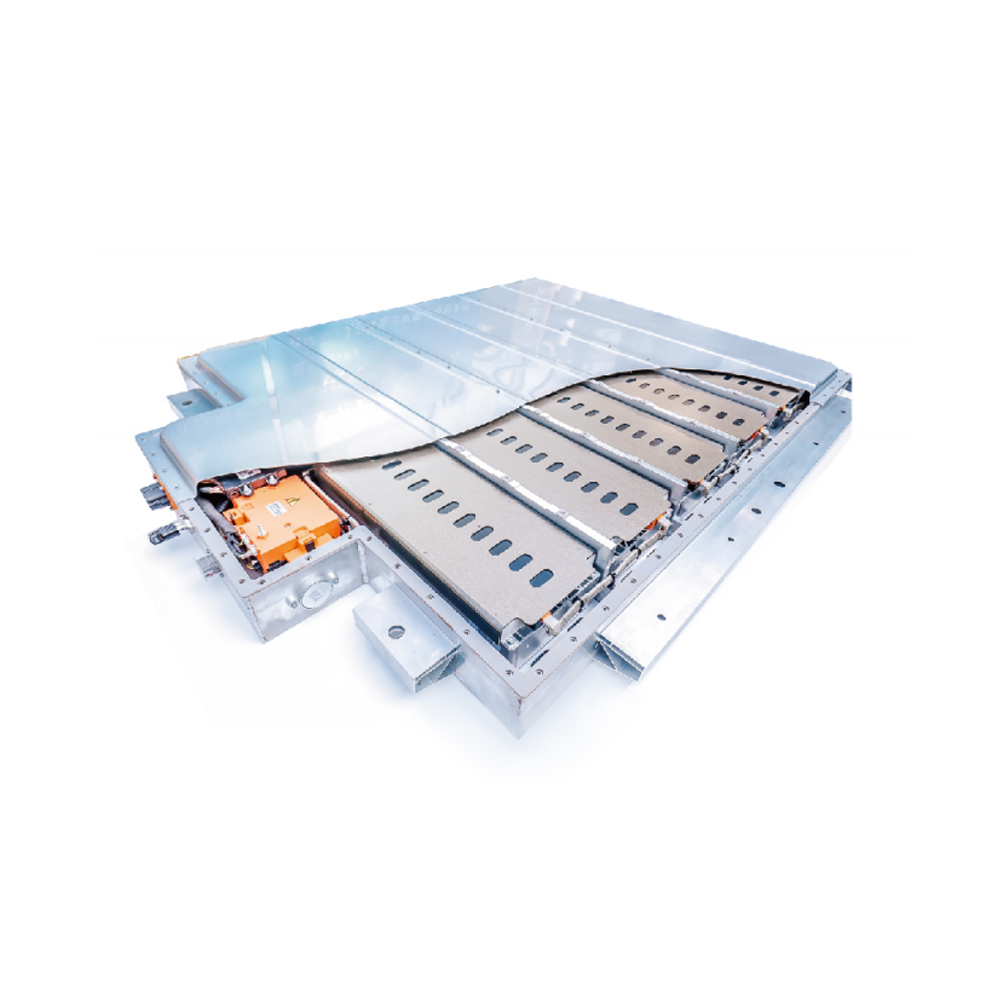 Hliníkový výlisek pro výrobce akumulátorových sad pro skladování energie, továrna - Jia Jianbang je hliníkový extruze pro výrobce a továrnu na baterie pro ukládání energie v Číně, zakázkový hliníkový extruze pro energetické ... Zobrazit produkt →
Pro širší pohled na automobilový posun viz jak se protlačování hliníku používá v automobilech a nových energetických vozidlech .
Strukturovaný proces získávání zdrojů zabraňuje drahým překvapením. Následující pracovní postup funguje pro většinu programů vytlačování hliníku, od jednoduchých architektonických sekcí až po složité automobilové komponenty.
Rozhodněte se, zda profil přenese strukturální zatížení, bude vystaven venkovnímu prostředí nebo bude vyžadovat časté čištění. To zužuje slitinu a temperování.
Použijte datovou tabulku výše. Pokud je hlavním požadavkem kvalita povrchu nebo svařitelnost, nespecifikujte slitinu s vyšší pevností, než je potřeba.
Zapojte výrobce raznic včas. Rovnoměrnost tloušťky stěny a poloha čar matrice mění dosažitelné tolerance a konečnou cenu.
Před schválením zkontrolujte přímost, zkroucení, povrchovou úpravu a tvrdost. A dodavatel vertikálně integrovaného hliníkového vytlačování lze rychle opakovat, protože návrh, lisovadlo, vytlačování a testování jsou pod jednou střechou.
Koordinujte eloxování, práškové lakování, řezání a CNC s plánem vytlačování. U vrtaných, frézovaných nebo závitových dílů se zeptejte, zda může fungovat stejný systém CNC obrábění automobilových dílů .
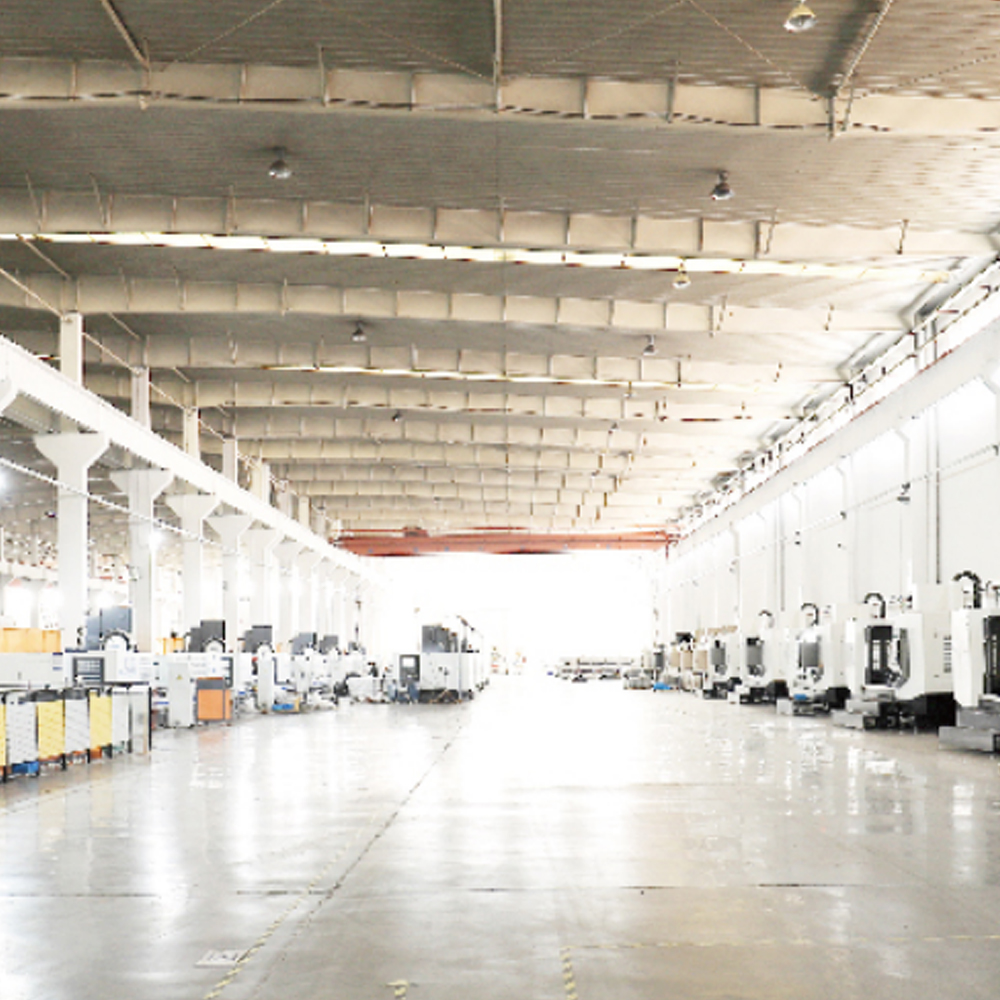 Výrobci automobilových dílů CNC obrábění, továrna - Jiangyin Jianbang Alumin Jianbang je výrobce a továrna na CNC obrábění automobilových dílů v Číně, CNC obrábění na zakázku pro automobilové díly online, automobilový P... Zobrazit produkt →
Srovnejte balení, skladové programy a sledovatelnost materiálu dříve, než se výroba rozběhne.
Hliníkové profily se často udržují pouze tehdy, když nátěr začne blednout nebo okenní rám začne prosakovat. Při venkovních aplikacích může každodenní znečištění a usazeniny soli zkrátit životnost eloxovaného nebo práškově lakovaného povrchu. Nejúčinnější program údržby je jednoduchý: čistěte v pravidelných intervalech jemným čisticím prostředkem a vodou, vyhněte se abrazivním polštářkům a kontrolujte těsnění a drenážní otvory v sekcích předstěny.
U průmyslových a strukturálních projektů záleží na shodě stejně jako na údržbě. Referenční normy jako EN 755 nebo ASTM B221 definují rozměrové tolerance a mechanické vlastnosti pro extrudovaný hliník. Zákazníci z automobilového průmyslu mohou vyžadovat dokumentaci IATF 16949 a PPAP. Nové projekty v oblasti energetiky a e-mobility často vyžadují plnou sledovatelnost od odlévané předvalky až po vytlačovací dávku. Schopný vytlačovací partner by měl být schopen poskytnout materiálové certifikáty, záznamy o povrchové úpravě a inspekční zprávy, aniž by na ně byl kladen zvláštní požadavek.

autorská práva © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Všechna práva vyhrazena.
 Výrobci vytlačování hliníku
Dodavatelé hliníkových profilů


